Термическое оборудование для промышленного применения и решения задач нагрева
2026-10-19
содержание
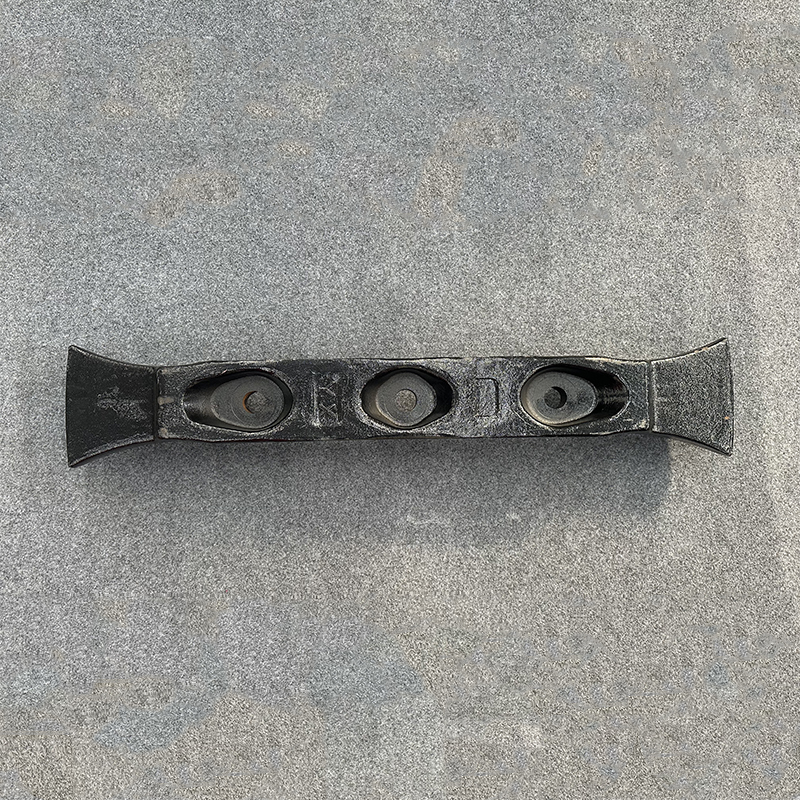
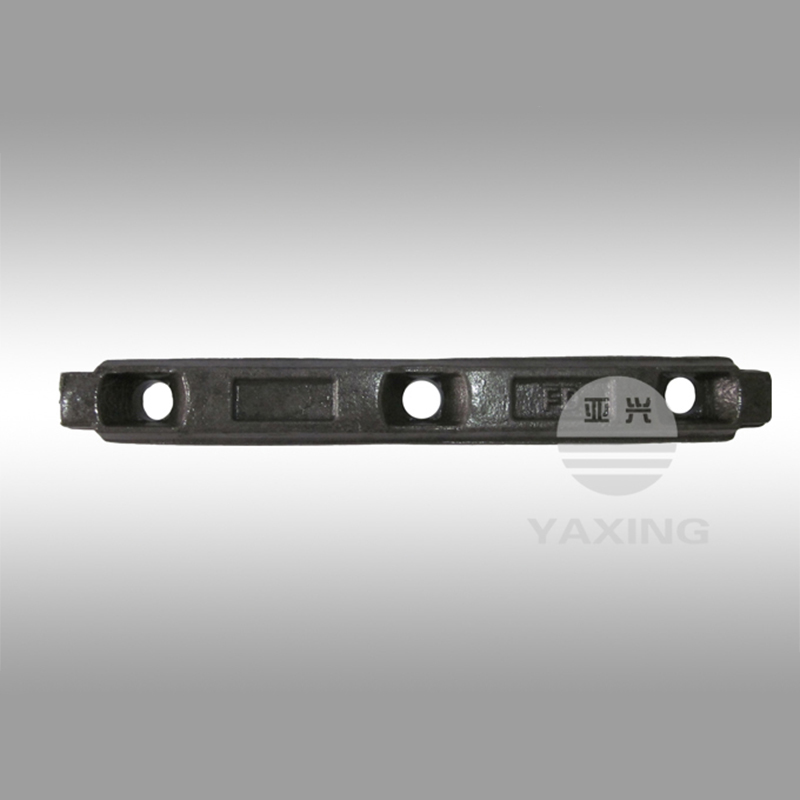
Термическое оборудование — не просто этап в цехе. Это точка, где сталь обретает прочность, а деталь — способность выдержать 12 часов подряд в угольной шахте без потери геометрии. Мы видели, как при температуре 860 °C и скорости охлаждения 35 °C/сек скребок модели 15GL03-1 сохраняет твёрдость HRC 52–55 по всей глубине закалённого слоя — а при отклонении на 15 °C или замедлении охлаждения на 5 °C/сек — теряет 30 % ресурса в условиях абразивного износа. Именно поэтому выбор термического оборудования для промышленного применения — это решение, влияющее не на себестоимость, а на безопасность эксплуатации скребковых конвейеров.
Почему «одна печь на всё» не работает в горнодобывающей индустрии
Многие заказчики начинают с вопроса: «Какой тип термического оборудования подойдёт для закалки U-образных болтов 4GL04-2?». Ответ зависит не от изделия — а от его роли в системе. Болт 4GL04-2 крепит скребок к цепи. При разрыве — остановка линии, риск аварии. Значит, требуется не просто закалка, а точно воспроизводимая термообработка с контролем температурного профиля в трёх зонах, с регистрацией каждого цикла и автоматической коррекцией времени выдержки при колебаниях напряжения сети. Оборудование, которое не фиксирует время пребывания в зоне аустенитизации, не подходит — даже если его паспортная мощность соответствует заявленной.
На практике мы сталкиваемся с двумя частыми ошибками: во-первых — использование универсальных камерных печей для крупногабаритных деталей (например, поперечных балок длиной 2,4 м), где перепад температур по рабочему объёму достигает ±25 °C; во-вторых — применение высокочастотных установок без обратной связи по температуре поверхности, что приводит к пережогу кромок у скребков 113S-01. Надёжное решение — только автоматизированные линии термообработки с ПИД-регулированием и оптическими пирометрами.
Что даёт полный цикл — от ковки до отпуска
Термическое оборудование эффективно только в связке. Например, скребок 20GL3-1 после ковки на прессе 2500 т требует немедленного нормализационного отжига — чтобы снять внутренние напряжения, возникшие при деформации. Только после этого возможна финишная закалка. Если пропустить этот шаг, даже самая точная печь даст трещины при механической обработке.
АО Хэнань Ясин Точная Ковка применяет две автоматические линии термообработки, интегрированные в единый производственный поток: первая — для нормализации и отжига заготовок до ЧПУ-обработки, вторая — для закалки и низкотемпературного отпуска готовых изделий. Ключевое — непрерывный контроль: входная температура заготовки, скорость подачи в печь, время выдержки в каждой зоне, температура масла в закалочной ванне. Данные сохраняются в базе и привязываются к серийному номеру детали.
Как проверить, что оборудование действительно соответствует задаче
Не верьте паспортным данным. Проверяйте:
- Температурную однородность — запросите протокол поверки по ГОСТ Р ИСО/МЭК 17025:2019 с указанием точек измерения внутри рабочей камеры;
- Повторяемость циклов — попросите данные по стандартному отклонению температуры в 10 последовательных циклах при одинаковой загрузке;
- Регистрацию параметров — система должна сохранять не менее 5 лет истории: время, температура, мощность, состояние нагревателей;
- Совместимость с вашим сплавом — например, для стали 40ХН2МА (часто используется в E-образных болтах 54SA14-3) критична скорость охлаждения в интервале 650–400 °C — иначе образуется тропическая структура.
Если поставщик не предоставляет эти данные — он не владеет процессом. Он лишь продаёт железо.
Без термообработки нет надёжности — и нет смысла в остальном
Мы не считаем термическое оборудование «вспомогательным». Оно — центральный элемент технологической цепочки. Гидравлический пресс 18 000 т создаёт форму. ЧПУ-фрезер — точность. А термооборудование — эксплуатационные свойства. Без него даже идеально обработанный скребок 15GL3-1 потеряет 40 % срока службы в шахте № 12 «Шэньси Уголь».
Выбор оборудования — это выбор ответственности. Не за килограмм стали, а за час простоя конвейера. За безопасность бригады. За соответствие ISO 45001 — не на бумаге, а в реальности. Термическое оборудование — это не печь. Это гарантия того, что деталь, выпущенная сегодня, будет работать завтра — без компромиссов.